


معرفی قلاده های چرمی حیوانات خانگی یقه های چرمی حیوانات خانگی و محبوبیت روزافزون آنها را به طور خلاصه معرفی کنید. یقه های چرمی حیوانات خانگی به عنوان یک ن...
Read More


حکاکی لیزری برای وصله های چرمی: خرید ماشینی، تنظیمات و جاهای خالی
2026-09-21حکاکی لیزری برای تکه های چرمی: ابتدا قسمت خالی و سپس پرتو را انتخاب کنید
تماشا کنید که شخصی اولین دسته از وصله های کلاه خود را اجرا می کند و شکست معمولاً در همان مکان ظاهر می شود. ماشین کار را تمام میکند، اثر هنری وجود دارد، اما کنتراست ضعیف است، لبهها قهوهای شدهاند، و لایه بالایی رنگ به جای اینکه کاملاً از آن جدا شود، در امتداد طرح کلی حروف آغشته شده است.
در اینجا نتیجه گیری از قبل وجود دارد: برای تکه های چرمی، سقف کیفیت حکاکی شما توسط قوام قسمت خالی تعیین می شود، نه با وات سر لیزر. یک دستگاه دیود 20 واتی که به خوبی نگهداری می شود و روی یک وصله چرمی PU تک رنگ کار می کند، بارها و بارها یک نتیجه دو رنگ تمیز به دست می آورد، در حالی که یک دستگاه CO2 60 واتی با تمرکز بد روی یک پوست ضخیم و غیریکنواخت می تواند سه قطعه را پشت سر هم خراب کند. دستگاه سرعت و قدرت برش را کنترل می کند. جای خالی کنتراست، کیفیت لبه، و اینکه آیا وصله هنوز پس از سه ماه روی کلاه مشتری به نظر می رسد، کنترل می کند.
لیزر در واقع با چرم و چرم مصنوعی چه می کند
از نظر فیزیکی، حکاکی لیزری یک سوختگی موضعی کنترل شده است. نحوه رفتار سوختگی کاملاً به مواد بستگی دارد، و این تفاوت توضیح می دهد که چرا برخی از کارگاه ها به طور قابل اعتماد ارسال می شوند در حالی که برخی دیگر هر هفته با مشکل مشابهی مبارزه می کنند.
روی یک پوست رنگ شده، تنها کاری که می توانید انجام دهید این است که عمیق تر بسوزانید. کنتراست از زغالزدن به دست میآید، و زغالزدگی با رطوبت، با میزان یکنواختی دباغی آن پوست خاص و اینکه از کدام قسمت از حیوان آمده، متفاوت است. این متغیرترین و بیهوده ترین رویکرد است. روی یک تکه چرم لایهای، که در آن یک لایه رویی رنگدانهای روی یک هسته متضاد چسبانده شده است، پرتو لایه بالایی را برداشته و رنگ زیر آن را نمایان میکند. نتیجه به جای شیمیایی، هندسی می شود. کنتراست شما بسته به گاو متوقف می شود و بسته به تحمل تولید شروع می شود.
وقتی یک وصله تمام شده لبه های مبهم و لوگوی گل آلود را نشان می دهد، غریزه سرزنش دستگاه است. اغلب، یک جای خالی سفت تر آن را سریعتر از بعدازظهر دیگر تنظیم پارامتر برطرف می کند.
موادی که باید قبل از روشن کردن لیزر حذف شوند
خرج کردن روی وات و سپس کشف این ماده که هرگز کارساز نبود، رایجتر از آن چیزی است که اکثر خریداران انتظار دارند. قبل از اینکه پرتو به آنها برخورد کند، این موارد را از لیست خارج کنید:
- چرم دباغی شده با کروم. نمک های کروم تحت حرارت لیزر بخارات سمی و گرد و غبار حاوی کروم تولید می کنند. این همان چیزی است که توصیه های تکراری "از کروم برنزه شده استفاده نکنید" در انجمن ها در مورد آن است. فقط استخراج درجه صنعتی باید به آن نزدیک شود و باقیمانده لنزها و تسمه ها را آلوده می کند.
- مواد مصنوعی مبتنی بر PVC و PU با پوشش پلاستیکی شدید. PVC کلرید هیدروژن آزاد می کند که به پوشش های لنز و آینه ها حمله می کند و هیچ چیز خوبی برای اپراتور ندارد.
- چرم به شدت روغن کاری شده یا واکس خورده. روغن و موم شعله ور می شوند، گاهی اوقات در سطوح قدرتی که در غیر این صورت آن را ایمن می دانید.
آنچه باقی می ماند قابل اجرا است. حکاکیهای چرم دباغی شده گیاهی، اما با کنتراست طبیعی کم و لبههای تیره. چرم ساخته شده برای کارهای لیزری انتخاب عملی است، زیرا لایه رویی و هسته به صورت جفت انتخاب می شوند: یک صورت تیره روی یک هسته کم رنگ به شما حروفی می دهد که اصلاً پس از پردازش خوانده نمی شود.
قبل از برش: اگر نمی توانید تأیید کنید که پوست یا ماده مصنوعی با چه دباغی یا چسبانده شده است، آن را به عنوان یک مشکل استخراج تلقی کنید، نه یک مشکل تنظیمات. دود همان هزینه ای است که هرگز در فاکتور ظاهر نمی شود.
چرا مشخصات خالی نتیجه را بیشتر از تنظیمات ماشین جابجا می کند
سه ویژگی تعیین میکنند که چه چیزی از تخت جدا میشود و هیچکدام از آنها از روی صفحه کنترل قابل تنظیم نیستند.
- کنتراست لایه بالایی به هسته. هرچه فاصله بین رنگ سطح و مواد زیر آن بیشتر باشد، حروف واضح تر خوانده می شود. یک سطح تیره بر روی یک هسته کم رنگ ترکیب کلاسیک به دلایلی است.
- ضخامت. ورق برای تکه ها، زیر لیوانی ها و روکش ها معمولاً حدود 1.8 میلی متر است. مواد نازکتر سریعتر بریده میشوند، اما در زیر لبههای نازک یا درز دوخته شده، چروک میشوند.
- پشتی چسب. صفحات خود چسب یک مرحله مونتاژ را حذف می کنند، اما تیر باید در یک گذر از لایه چسب عبور کند. یک برش جزئی به چسب اجازه میدهد تا دوباره روی پوسته ببندد و وقتی پوست آن را میکنید پاره میشود.
نکته کاربردی: هنگامی که به جای وصله های تمام شده، استوک ورق می خرید، دو یا سه ضخامت را به همان رنگ سفارش دهید و آنها را روی همان فایل اجرا کنید. تفاوت کیفیت لبه بین 1.8 میلیمتر و ورق نازکتر بلافاصله نمایان میشود و یادگیری آن در نمونهها نسبت به دوره تولید ارزانتر است.
وقتی شکل های خود را برش می دهید، ورق چرم لیزری با یا بدون پشتی چسب ارسال می شود و ارزش بررسی دارد. طیف رنگ و بافت چرم قبل از اینکه به یک دویدن متعهد شوید، زیرا هم سایه و هم سطح دانه میزان واضح خواندن یک علامت حکاکی شده را تغییر میدهند، و شما میخواهید بدانید که قبل از ثبت سفارش و نه بعد از آن.
 ورق های چرم لیزری با چسب / بدون چسب استوک ورق چرم لیزری مشاهده محصول →
خرید وصله تمامشده به جای برش، دو مرحله تولید را حذف میکند: شکل بریده میرسد، لبه دوخته شده میرسد، و تنها کاری که انجام میدهید حکاکی است. اینکه آیا این حکاکی از چرخه لباسشویی مشتری جان سالم به در می برد یا خیر، یک سوال جداگانه است و وجود دارد نگاهی دقیق به نحوه مقاومت لکه های چرم لیزری در برابر شستشو، اتو کردن و سایش اگر خریدار از شما بخواهد آن را ثابت کنید.
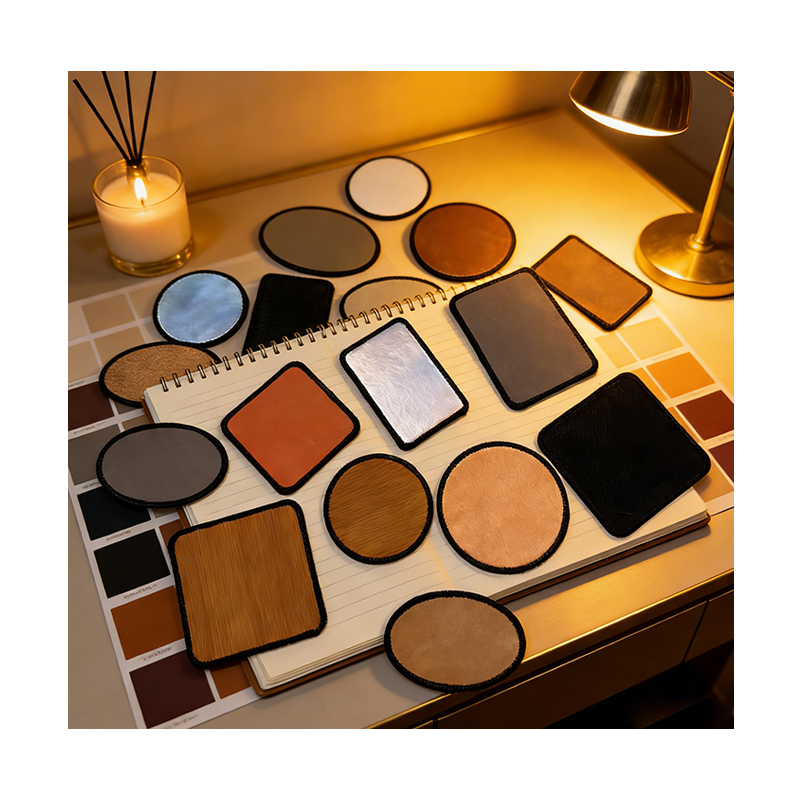 چسب 3 اینچی چرم لیزری گرد Merrow با چسب پچ مرو چرمی لیزری گرد با چسب مشاهده محصول →
مشخصات ماشینی که کیفیت پچ را تعیین می کند
پچ کار بر دو معماری ماشین متمرکز است و هر دو می توانند کار را انجام دهند. چیزی که آنها را از هم جدا می کند این است که هر کدام برای کدام دسته از کارها مناسب هستند و برای کدام مشخصات ارزش پرداخت را دارند.
| نوع ماشین | قدرت معمولی | بهترین مناسب برای | محدودیت اصلی |
|---|---|---|---|
| لیزر دایود | 10 تا 20 وات | دسته های کوچک، حکاکی تک تکه، آرم های جلوی کلاه، حروف ظریف | برش آهسته؛ زیر 20 وات، چرم 1.8 میلی متری با پشت چسب معمولاً به چندین پاس نیاز دارد |
| لیزر CO2 | 40 تا 60 وات | لانه سازی تمام ورقه، برش دسته ای، برش تک پاسی ورق های چسب، پیرایش تکه های دوخته شده | اندازه نقطه بزرگتر، بنابراین نوع سریف بسیار ظریف و حروف کوچک می تواند پر شود. نیاز به استخراج واقعی دارد |
| لیزر فیبر | 20 تا 50 وات | علامت گذاری فلزات و برخی پلاستیک های مهندسی | برای چرم یا چرم PU طراحی نشده است. معمولاً به جای ایجاد کنتراست تمیز، مواد آلی را می سوزاند |
محل کار معمولاً اولین گلوگاهی است که در تولید به آن برخورد می کنید. یک تخت کوچک طرح تودرتو از تکههای گرد سه اینچی را در خود جای نمیدهد و هر چقدر هم که اپتیک خوب باشد، خروجی ساعتی شما را محدود میکند. اگر اندازه دسته شما در حال افزایش است، قبل از اینکه به رتبه بندی قدرت نگاه کنید به ابعاد تخت نگاه کنید.
قبل از اجرای یک ماتریس تست بسازید
دفترچه راهنما هر چه ادعا می کند، با یک برگه آزمایشی و یک شبکه تو در تو که طیف وسیعی از ترکیبات قدرت و سرعت را پوشش می دهد، شروع کنید. آنچه شما به دنبال آن هستید دو چیز خاص است: تنظیمی که حروف را به طور تمیز بدون هاله لکه دار برش می دهد و تنظیم یک پله بالاتر از چیزی که بدون سوزاندن مواد را برش می دهد.
- قدرت و سرعت خط پایه خود را تنظیم کنید، سپس آن را تقریباً ده درصد در هر دو جهت براکت کنید.
- دو نوع اندازه و یک خط مو را در یک فایل آزمایشی قرار دهید تا بتوانید ببینید کدام ترکیب کوچکترین ویژگی را برطرف می کند.
- تحت شرایط واقعی کارخانه خود تست کنید. تهویه، رطوبت اتاق و مدت زمانی که لوله کار کرده است، نتیجه را تغییر می دهد.
- تنظیمات برنده را چاپ کنید و آنها را به دستگاه بچسبانید. عملگر دوم که به تنهایی حدس میزند این است که چگونه یک مجموعه پارامتر خوب میمیرد.
دو تله ارزش نامگذاری: ابتدا فوکوس کنید، سپس پارامترها را آزمایش کنید، زیرا یک میلی متر دور از فوکوس می تواند یک برش تمیز را به یک برش لکه دار تبدیل کند. و کمک هوا را روی مواد نازک متوسط نگه دارید، در غیر این صورت تکه های سبک در وسط کار روی تخت جابجا می شوند، که به خصوص در مورد ورق های پشت چسبنده روی هم محتمل است.
فراتر از چرم: تکه های اکریلیک روی همان کلاهک
هنگامی که مشتری یک وصله سخت تر و مسطح تر یا رنگی را می خواهد که چرم قادر به ارائه آن نباشد، همان جریان کار به ورق اکریلیک لیزری گسترش می یابد. برشهای اکریلیک با لبهای تمیز و بدون زغال، به رنگ سفید مات حکاکی میشود که به وضوح روی صورت رنگی میخواند، و در ساختارهای تک لایه، دو لایه و سه لایه موجود است، بنابراین یک فایل برش خورده میتواند چندین ترکیب رنگ را ایجاد کند. مکانیسم حکاکی متفاوت است، بنابراین قدرت و سرعت باید دوباره آزمایش شود، اما فایلهای برش، جیگها و طرح استخراج شما تقریباً بدون تغییر باقی میمانند.
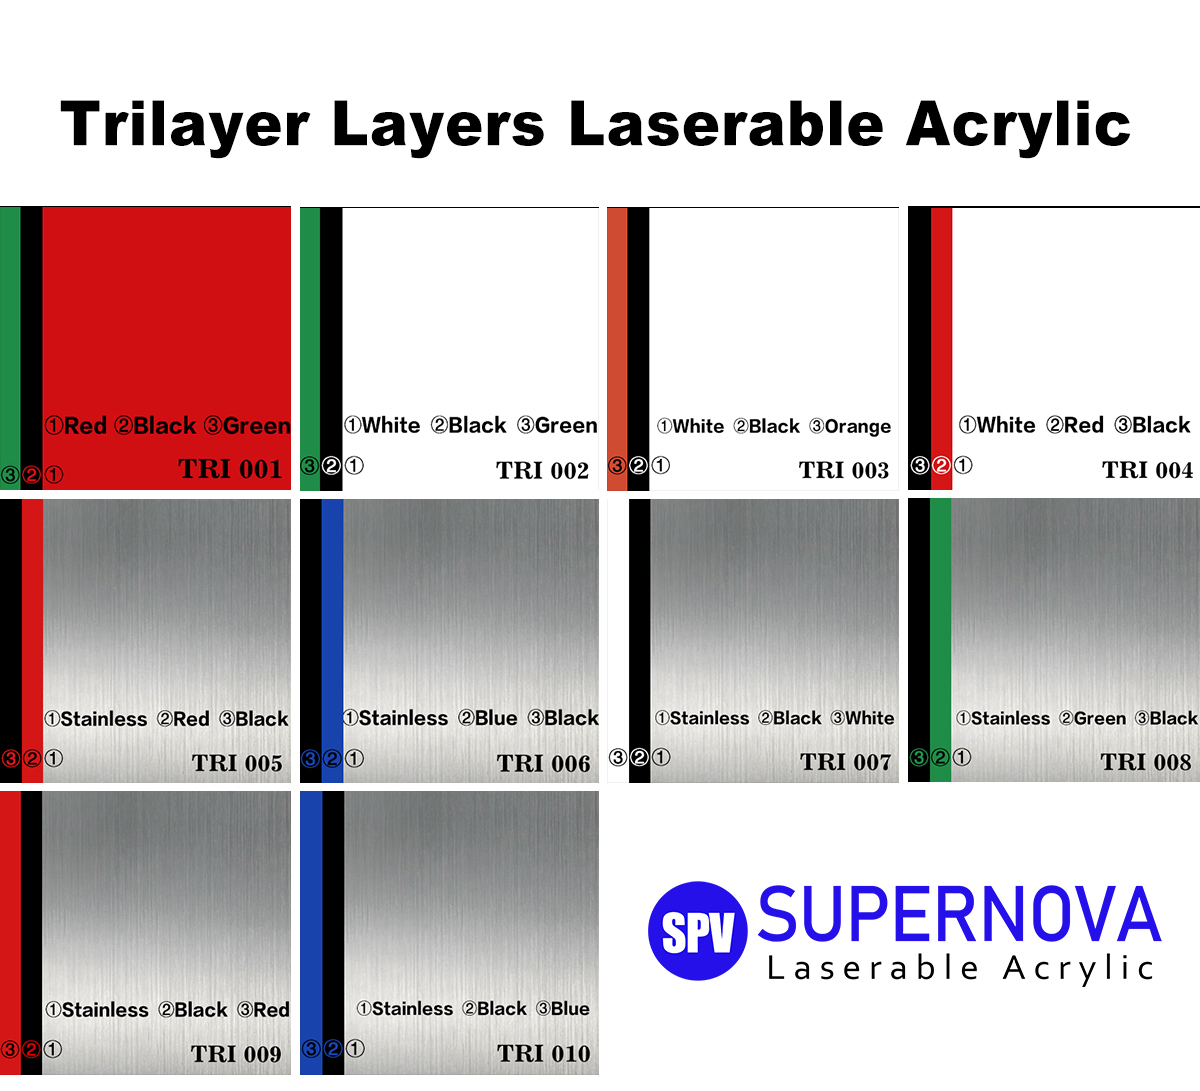 ورق های اکریلیک لیزری ورق های اکریلیک لیزری مشاهده محصول →
چک لیست خرید قبل از قفل کردن مشخصات خالی
- یک نمونه فیزیکی یا یک عکس از یک قطعه آزمایشی حکاکی شده بخواهید، نه یک ماکت رندر شده. کنتراست تنها چیزی است که نمی توانید از روی تصویر محصول قضاوت کنید.
- نوع چسب را تأیید کنید و اگر پرتو از لایه چسب عبور کند، نحوه عملکرد چسب در دمای برش را تأیید کنید.
- بپرسید تحمل ضخامت چقدر است. تنوع بین دسته ها به معنای تمرکز مجدد و تنظیم مجدد بین محموله ها است.
- بپرسید که آیا رنگ لایه بالایی را می توان سفارشی کرد یا خیر. اگر یک لوگوی مشتری باید در مقابل یک رنگ برند خاص قرار گیرد، یک لایه سطح سفارشی قابل اعتمادتر از تعقیب نتیجه با تنظیمات است.
- بررسی کنید که قسمت خالی در زیر لبههای نازک یا درز دوخته شده چگونه رفتار میکند، زیرا لایهای که سوزن روی آن فرود میآید تصمیم میگیرد که لبه تمیز بسته شود یا کوبیده شود.
نسخه کوتاه: جای خالی را برای کنتراست و سازگاری انتخاب کنید، دستگاه را برای توان عملیاتی و کیفیت برش انتخاب کنید، و هرگز اجازه ندهید یک ماده جدید بدون ماتریس تست پشت آن به تولید برسد.
بیشتر ناامیدی در حکاکی پچ ناشی از برخورد با لیزر به عنوان متغیری است که باید حل شود. در عمل پرتو ثابت است. دقیقاً همان کاری را انجام میدهد که مواد اجازه میدهد، نه بیشتر، به همین دلیل است که کارگاههایی که کار ثابتی را انجام میدهند، معمولاً کسانی هستند که ساعت اول خود را روی انتخاب خالی و ساعت دوم خود را در یک شبکه آزمایشی صرف میکنند. مواد را به درستی دریافت کنید، یک بار کوک کنید، و دستگاه به بهترین شکل ممکن به کم جذاب ترین بخش فرآیند تبدیل می شود.
PREV: تکه های چرمی حکاکی لیزری: راهنمای خریدار برای خالی هایی که تمیز حکاکی می کنند
بعدی: آیا می توان چرم مصنوعی را با لیزر حکاکی کرد؟ بله، اگر مواد مناسب را انتخاب کنید
تماس با ما
آدرس ایمیل شما منتشر نخواهد شد. فیلد الزامی علامت گذاری شده است*
دسته بندی ها
- اخبار شرکت(2)
- اخبار صنعت(61)
دسته بندی محصول

تماس با ما
به کمک نیاز دارید؟ اکنون به ما ایمیل بزنید
وبلاگ
-
-
چرا تکه های چرمی حکاکی شده با لیزر را برای طرح های سفارشی با کیفیت بالا انتخاب کنید؟ وقتی صحبت از طرح های سفارشی برای مد، برند و لوازم جانبی می شود، موادی که انتخا...
Read More -
مقدمه ای بر چرم لیزری چرم لیزری چیست؟ چرم لیزری به نوعی از مواد چرم مهندسی شده اطلاق می شود که به خوبی به پردازش لیزر پاسخ می دهد، از جمله چرم حکاکی لیزری و چرم برش لی...
Read More -
رونمایی از دنیای زیر لیوانی چرمی: فراتر از ظروف اولیه تعریف زیر لیوانی: لوازم جانبی ضروری خانه قبل از پرداختن به مزایای منحصر به فرد زیر لیوانی چرمی ، اب...
Read More

-
86-15851089634

-
[email protected]

-
Room 3110, Building 6, Jinrongcheng, 5 Shiji Avenue, Yandu District, Yancheng City, Jiangsu Province, China

-
109#، تیم 1، Longnian، Nanyang، Tinghu، Yancheng، Jiangsu، چین، کد پستی: 224000
- CATEGORY
- چرم لیزری
- مواد و لوازم تصعید
- لینک های سریع

